


Integrasjon og applikasjonsanalyse av Honghua HHF-1300/1600 slurrypumpe og Mission Blak-Jak™ rask montering og demontering
Rackstruktur og stresselimineringsprosess
Slampumperammen i HHF-serien bruker en stålplatesveiset struktur med høy-styrke. Sammenlignet med tradisjonelle støpte rammer, oppnår denne sveisede designen økt stivhet samtidig som vekten reduseres betydelig. For å eliminere gjenværende termiske påkjenninger fra sveising, gjennomgår alle rammer en streng total gløding før maskinering. Denne kritiske prosessen forhindrer geometrisk deformasjon under langvarig høy-vekselbelastning (HHF-1600 opererer ved 120 SPM). En slik deformasjon vil forårsake koaksialitetsavvik mellom veivakselen, pinjongakselen og tverrhodeføringsplaten, og til slutt føre til overoppheting av lager og for tidlig slitasje på bevegelige komponenter.
Transmisjonssystem: Dynamiske fordeler med fiskebeinutstyret
Både HHF-1300 og HHF-1600 bruker fiskebeinsgir for primærdrift med et girforhold på 4,206:1. Dette designvalget over rette eller vinkelgir imøtekommer det kritiske behovet for stabil dreiemomentoverføring i dype brønnboringsoperasjoner.
- Aksialkraftselvbalansering-: A-rammegiret består av to spiralformede tannhjul med motsatte spiralvinkler. Denne strukturen sikrer at den aksiale skyvekraften som genereres under gearinngrep, kansellerer hverandre. Som et resultat blir ikke hovedlagrene til pinjongakselen og veivakselen utsatt for ytterligere aksialbelastninger, noe som forlenger levetiden betydelig.
- Overlappingsgraden og stabiliteten: V-giret har en høyere overlappingsgrad, det vil si at flere tenner kobles inn samtidig. Dette gjør lastfordelingen mer jevn, overføringen mer stabil, og vibrasjonen og støyen ved høy hastighet reduseres betydelig, noe som er svært viktig for å beskytte presisjonsinstrumentet og hjelperørledningen på pumpekroppen.
veivaksel og krysshodemontering
Veivakselen, den bevegelige kjernekomponenten i kraftenden, har en integrert eksentrisk design i HHF-serien, støpt eller smidd av legert stål. Denne designen gir overlegen total styrke og tretthetsmotstand sammenlignet med kompositt veivaksler.
- Krysshode og styreplate: Krysshodet, en kritisk komponent som forbinder koblingsstangen og mellomstangen, er designet for slitestyrke i HHF-pumper. Vanligvis laget av duktilt jern og utstyrt med utskiftbare styreplater, tåler den først og fremst sidetrykk (Side Thrust) generert av koblingsstangoscillasjon, og sikrer at bare ren aksial kraft overføres til stempelstangen ved den hydrauliske enden.
- Forlengelsesstang og forsegling: Forlengelsesstangen (forlengelsesstang) har en dobbel-tetningsstruktur som trenger inn i kraft-sideskilleplaten, og forhindrer effektivt at borevæske fra hydraulikksiden kommer inn i oljereservoaret på kraft-siden, samtidig som den blokkerer smøremiddellekkasje.
Smøresystem: Dobbel beskyttelse av sprut og tvungen smøring
For å sikre at alle friksjonsparene i kraftenden kan smøres fullstendig under ulike arbeidsforhold, bruker HHF-1300/1600 et sammensatt smøresystem som kombinerer tvungen smøring og sprutsmøring.
- Tvunget smøring: Giroljepumpen leverer smøreolje direkte til nøkkelkomponenter som hovedlageret, koblingsstanglageret og krysshodetappen gjennom rørledninger. Dette smører ikke bare disse delene, men sprer også varme som genereres av friksjon.
- Sprutsmøring: er avhengig av rotasjonen av det store giret for å sprute oljen i oljebassenget til tannoverflaten og tverrhodeføringsplaten, som et hjelpesmøringsmiddel, for å sikre at oljepumpen plutselig feiler eller starter øyeblikkelig også kan gi grunnleggende smørebeskyttelse.
Tekniske smertepunkter og begrensninger ved tradisjonell hydraulisk sluttvedlikehold
Friksjonsdilemma og "hammereffekt" av gjenget tilkobling
Tradisjonell sylinderhusfeste og tetning av ventildeksel er avhengig av store gjengede holdere eller flensbolter i-størrelse. På boreplasser møter disse gjengede forbindelsene alvorlige utfordringer:
Gjengedannelse: Faste partikler i borevæsker, salter og mikro-slitasje under høye-trykksforhold kan lett forårsake korrosjon eller partikkelstopp i gjengespalter.
- Det ikke-lineære forholdet mellom dreiemoment og forspenning: Tekniske prinsipper indikerer at bare ca. 10 % av dreiemomentet som påføres en mutter omdannes til faktisk boltspenning (dvs. klemkraft), mens de resterende 90 % forsvinner av gjengefriksjon og endeflatefriksjon. Dette forholdet blir enda lavere når gjengene er rustne eller dårlig smurt.
- Farer ved demontering av hammer: For å overvinne den enorme statiske friksjonen ved fjerning av en fastklemt mutter, må arbeidere bruke en tung hammer for å slå en spesialnøkkel.
- HMS-risiko: Dette er en høy-risikosone for personskadeulykker på boreplattformer, der fingerklemskader, øyeskader fra flyvende rusk og kroniske muskel- og skjelettskader er vanlige forekomster.
Skade på enheten: gjentatte voldsomme støt vil føre til gjengedeformasjon, sprekker i rammemonteringshull, til og med skade på den hydrauliske endemodulkroppen.
Problemet med eksentrisk slitasje forårsaket av stiv sentrering
I standardkonfigurasjonen er forbindelsen mellom stempelstangen og den mellomliggende strekkstangen stiv. På grunn av setningen av rammefundamentet, slitasjen på tverrhodeføringsplaten eller mindre feil under installasjonen av sylinderforingen, er det imidlertid vanskelig å opprettholde absolutt innretting mellom stempelets senterlinje og sylinderforingens senterlinje.
Dette **koaksialitetsavviket (Misalignment)** fører til at stempelet utøver en vedvarende sidekraft på sylinderforingens indre vegg under frem- og tilbakegående bevegelse.
- Konsekvensen er at polyuretangummien på den ene siden av stempelet er over-komprimert, friksjonsvarmen økes kraftig, gummien eldes og flasser raskt av, tetningsfeilen kan oppstå på den andre siden, og ulykken med "stikkstempel" kan skje.
Vedlikeholdseffektivitet og ikke-produksjonstid (NPT)
Utskifting av sylinderforing og stempel er den hyppigste vedlikeholdsoppgaven for slampumper. Under tradisjonelle hamringsmetoder tar det vanligvis 3-4 timer å erstatte alle komponentene i en tre-sylindret pumpe, noe som krever at minst tre dyktige arbeidere jobber i skift. For boreplattformer med høye daglige rater (spesielt offshoreplattformer), betyr denne 4-timers nedetiden direkte økonomiske tap på titusenvis av dollar.


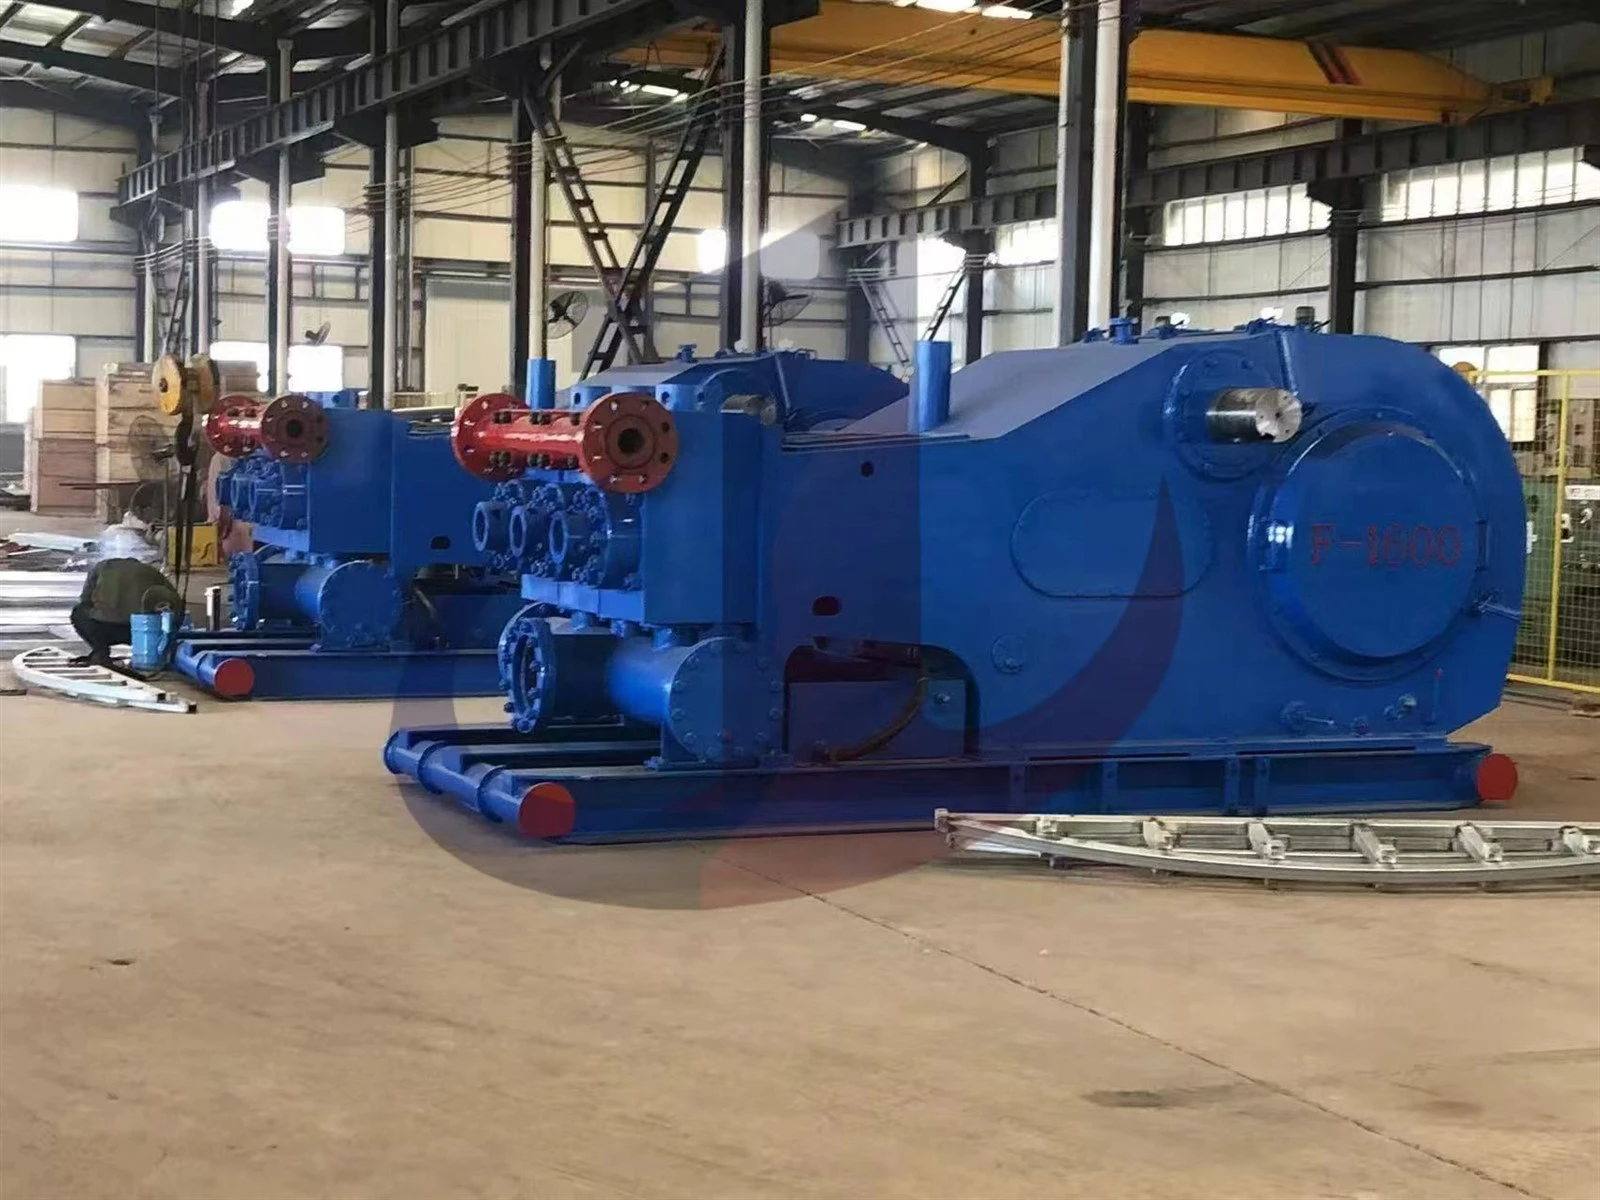
Mission Blak-Jak™-systemintegrasjon: tekniske prinsipper og kjernekomponenter
Blak-Jak Cylinder Pressing System: Frakobling av hydraulisk spenning og mekanisk låsing
Dette er kjernen i Blak-Jak-systemet, som fysisk skiller funksjonene «generering av klemkraft» og «opprettholde klemkraft» mellom henholdsvis Hydra-CEL™ og Lok-CEL™.
Lok-CEL™ (mekanisk låseenhet)
Lok-CEL er en permanent pumpekroppskomponent designet for å erstatte tradisjonelle gjengede pakninger. Konstruert av høy-legert stål, tåler den ekstreme sykliske belastninger generert av pumper som opererer ved utløpstrykk på 5000 PSI eller 7500 PSI.
- Designfunksjoner: Lok-CEL eliminerer komplekse hydrauliske mekanismer, og sikrer absolutt pålitelighet under tøffe driftsforhold. Den opprettholder sylinderforingsposisjonen gjennom en manuelt roterende låsering (Locking Ring).
Hydra-CEL™ (Hydraulic Tensioning Tool)
Hydra-CEL er et avtakbart hydraulisk verktøy designet eksklusivt for installasjon eller fjerning av sylinderforing.
- Materialvitenskap: Hydra-CELs hoveddel er designet for enkelt-bruker, og er konstruert av aluminiumslegering av luftfarts-kvalitet. Dette materialet har lav tetthet (omtrent en-tredjedel av stål), som reduserer verktøyets vekt med over 25 %. Dens anodiserte overflate gir eksepsjonell korrosjonsmotstand, og motstår effektivt erosjon fra både saltlake og borevæsker.
- operasjonsprinsipp:
- Installasjonsfase: Monter Hydra-CEL på Lok-CEL og koble til den manuelle hydraulikkpumpen.
- Hydraulisk spenning: Hydraulikkolje pumpes inn, og genererer betydelig aksialkraft fra Hydra-CEL for å strekke koblingsboltene til Lok-CEL samtidig som sylinderforingen komprimeres innover. Denne prosessen komprimerer sylinderforingspakningen til dens utformede lastekapasitet.
- Null-momentlåsing: Med det hydrauliske trykket opprettholdt, strammer operatøren ganske enkelt manuelt låseringen på Lok-CEL til den kommer i kontakt med pumpehusets endeflate.
- Frigjøring og fjerning: Slipp det hydrauliske trykket. Boltens fjærkraft absorberes av låseringen, og sikrer sylinderforingen godt. Fjern Hydra-CEL-verktøyet.
- Fordelanalyse: Hele prosessen krever ingen hamring, da klemkraften som påføres sylinderforingsflensen er helt bestemt av hydraulisk trykk, noe som sikrer ekstrem presisjon og jevnhet. Dette eliminerer flensdeformasjon eller lokal overbelastning av tetningspakningen forårsaket av ujevn boltforspenning.
HydrA-LIGN™ selv-sentrerende stempelstangenhet
- Flytemekanisme: HydrA-LIGN-stangdesignen har et spesialisert ledd som gjør at stempelet kan utføre både radiell bevegelse og vinkelavbøyning i forhold til mellomstangen.
- Friksjonseffekt: Denne "flytende" evnen gjør at stempelet automatisk kan søke det geometriske sentrum av sylinderforingen. I teorien om væskesmøring bidrar det til å opprettholde en jevn smørefilm mellom stempelgummien og sylinderforingsveggen, og forhindrer tørr friksjon.
- Forlenget levetid: Feltdata indikerer at bruken av HydrA-LIGN-stenger forlenger levetiden til stempler og sylinderforinger betraktelig ved å eliminere sidebelastninger, samtidig som den reduserer slitasje på den mellomliggende stangpakkboksen.
Torque Pro™ Rask-montering av ventildekselsystem
HHF-1300/1600 bruker API 7# ventilhus, hvis tunge og vanskelige-demonterbare ventildeksler håndteres av Torque Pro-systemet gjennom integrering av hydraulisk teknologi.
- Demontering av kvarts-omdreining: Systemet bruker en hydraulisk skiftenøkkel for å stramme ventildekselplaten. Når det hydrauliske trykket slipper forspenningen, trenger operatøren ganske enkelt å rotere platen en kvart omdreining for å fjerne den.
- Sikkerhetsforbedring: Dette eliminerer behovet for å svinge en stor hammer i det trange rommet til pumpehodet, noe som reduserer driftsrisikoen betydelig.
Materialet til den hydrauliske endemodulen og ytelsesparametrene til HHF-pumpen
Hydraulisk endemodul metallurgiske spesifikasjoner
For arbeidstrykk fra 5000 PSI til 7500 PSI, må den hydrauliske endemodulen vise eksepsjonell styrke og seighet.
- Materialvalg: De hydrauliske endemodulene i HHF-serien er vanligvis smidd av AISI 4135 (krom-molybdenlegert stål) eller AISI 8620 (nikkel-krom-molybdenlegert stål).
AISI 4135: Med utmerket herdbarhet og utmattelsesmotstand er den egnet for pulserende belastninger med høye-trykk.
AISI 8620: Som et overflate-herdende stål oppnår det eksepsjonell overflatehardhet og enestående slitestyrke etter karburering, samtidig som det opprettholder utmerket seighet i kjernen.
- Varmebehandling: smiingen er normalisert, bråkjølt og temperert for å oppnå området med Brinell-hardhet HB 285-330.
Nedre hardhetsgrense (HB 285): Sikrer at det indre hulrommet ikke blir utsatt for "utvasking" under høytrykksvæskeerosjon.
Øvre hardhetsgrense (HB 330): forhindrer at materialet blir for sprøtt og unngår tretthetssprekker ved spenningskonsentrasjonsområder (f.eks. krysslinje eller hullåpninger).
- Behandlingskvalitet: Fasingen og overflatefinishen ved hulromskrysset er kritisk. HHF-modulen krever at kontaktflaten mellom de to koniske posisjoneringshullene ikke er mindre enn 75 % etter rulling for å sikre stiv forbindelse med rammen.
HHF-1600 Omfattende ytelsesdatablad
Tabell 1: Ytelsesparametere for Macro HHF-1600 slurrypumpe (basert på 12 tommer/304,8 mm slaglengde)
|
sylinderforingsdiameter (in) |
Sylinderforingsdiameter (mm) |
Maksimalt utløpstrykk (PSI) |
Forskyvning (GPM) @ 120 SPM |
Forskyvning (L/s) @ 120 SPM |
bemerkninger |
|
7" |
177.8 |
3,689 |
826 |
52.1 |
Stor forskyvning, vanligvis brukt til overflateboring |
|
6 3/4" |
171.5 |
3,978 |
772 |
48.7 |
|
|
6 1/2" |
165.1 |
4,303 |
719 |
45.3 |
|
|
6" |
152.4 |
5,000 |
610 |
38.5 |
Maksimalt nominelt trykk (standardmodul) |
|
5 1/2" |
139.7 |
5,556* |
528 |
33.3 |
*Høytrykksmodul (7500 PSI) kreves |
|
5" |
127.0 |
6,723* |
444 |
28.0 |
*Høytrykksmodul (7500 PSI) kreves |
|
4 1/2" |
114.3 |
7,500* |
367 |
23.1 |
dyp brønn / ultrahøytrykks arbeidstilstand |
Merk: HHF-1300 har en nominell inngangseffekt på 1300 HK. Mens den samme strømningshastigheten opprettholdes (ettersom den hydrauliske enden er universell), vil det nominelle trykket reduseres tilsvarende under de samme sylinderforingsdimensjonene.
Sammenligning av driftseffektivitet og analyse av økonomi
Sammenligning av jobbprosess: Utskifting av alle tre sylindre
Tabell 2: Sammenligning av vedlikeholdsdriftstid og handlingsdekomponering
|
skritt |
Originalt OEM-system (hammertilkobling) |
Mission Blak-Jak™-system |
variansanalyse |
|
personaltildeling |
3 personer (bytter på å svinge hammeren, en holder fastnøkkelen) |
1 person (betjener manuell hydraulikkpumpe og lettverktøy) |
66 % reduksjon i lønnskostnader |
|
Forberedelse av demontering |
Bære tunge hammere og slagnøkler. |
Fjern det bærbare Hydra-CEL-settet. |
Arbeidsintensiteten er sterkt redusert. |
|
avspenningsprosess |
Mutterbladet ble truffet voldsomt. Hvis tråden er rustet, kan det ta flere titalls minutter eller til og med kreve gasskapping. |
Koble til det hydrauliske røret, trykk for å forlenge bolten, og løsne deretter låseringen for hånd. |
Fysisk påvirkning vs hydraulisk statisk kraft |
|
Fjern komponenten |
Roter det store gjengede dekselet ned (flere omdreininger kreves). |
Etter dekompresjon, fjern Hydra-CEL og trekk ut den lette Lok-CEL. |
Tid redusert med 90 % |
|
Installasjonsprosess |
Re-stramming er ekstremt vanskelig og utsatt for feil. Bruk en tung hammer til å slå gjentatte ganger til den føles trygg. |
Hydraulikksystemet strekker seg til det forhåndsinnstilte trykket (oppnår presis klemkraft), deretter aktiveres den manuelle låsen. |
Eliminer menneskelige dreiemomentfeil |
|
Total tid |
3-4 timer |
45 minutter til 1 time |
75 % effektivitetsforbedring |
Økonomisk nytteberegning
Forutsatt at en dypvannsboreplattform har en daglig spredningshastighet på $100.000, tilsvarer dette omtrent $4.166 per time.
- Kostnad for den tradisjonelle tilnærmingen: 4 timers nedetid=$16 664.
- Kostnad for Blak-Jak-metoden: $4 166 for 1 times nedetid.
- $12 498 spart per jobb.
Tatt i betraktning hyppigheten av å skifte sylinderforing, stempel og ventilsete i løpet av et år, kan pumpen spare titusenvis av amerikanske dollar i skjulte, ikke{0}}produktive tidskostnader per år, som ikke inkluderer den enorme kompensasjonen og den juridiske risikoen som unngås på grunn av å redusere arbeidsulykken.
Populære tags: honghua hhf-1300 hhf-1600 med blak-jak slampumpe, Kina honghua hhf-1300 hhf-1600 med blak-jak slampumpe produsenter, leverandører, fabrikk


